

Postarea anterioară
La capătul de ieșire al unei prese la cald cu ciclu scurt, un panou proaspăt laminat este încă suficient de fierbinte încât să puteți simți radiația de la trei metri distanță. Placa de presă de oțel se ridică, iar placa se mută pe un răcitor cu stea cu o suprafață subțire și lucioasă care, cu șaizeci de secunde mai devreme, nu era altceva decât hârtie imprimată. Acea hârtie, precum și căldura și presiunea care au transformat-o, reprezintă întreaga poveste a modului în care este fabricată placa melaminată.
Placa melaminată este un panou compozit: un miez pe bază de lemn acoperit pe una sau ambele fețe cu hârtie decorativă care a fost impregnată cu rășină melaminică și topită pe substrat la căldură și presiune. Procesul este rapid, foarte controlat și mult mai precis decât își dau seama majoritatea cumpărătorilor. Înțelegerea acesteia contează, deoarece aproape fiecare proprietate pe care te bazezi într-un panou finit - planeitatea, rezistența la umiditate, durabilitatea suprafeței, calitatea marginilor, emisiile de formaldehidă și chiar adâncimea unei texturi tridimensionale - este decisă într-o etapă specifică a acestei secvențe de fabricație.
Acest articol parcurge această secvență în ordinea în care o fabrică o rulează efectiv: substratul de bază, stratul decorativ imprimat, impregnarea cu rășină, întinderea, presarea la cald, finisarea și controlul calității. Pe parcurs, ne uităm la alegerile tehnice care separă plăcile obișnuite de cele premium, inclusiv imprimarea profundă 3D, care a devenit o caracteristică definitorie a panourilor moderne din melamină.
Ce înseamnă de fapt „placă melaminată”.
Strict vorbind, placa melaminată nu este făcută din melamină. Melamina este un compus organic care reacţionează cu formaldehida pentru a produce răşină de melamină, un plastic termorigid. Ceea ce vedeți pe suprafața unei plăci cu fața melamină este acea rășină în forma sa întărită, de obicei o peliculă protectoare foarte subțire, translucidă, topită cu o hârtie de decor imprimată.
O placă melaminată standard este construită din trei straturi funcționale. Stratul inferior este substratul de bază, de obicei plăci de particule, plăci din fibre de densitate medie (MDF), MDF rezistent la umiditate ridicat, placaj sau o placă pe bază de șuvițe. Stratul mijlociu este hârtie decorativă, o hârtie alfa-celuloză special fabricată, cu o greutate de aproximativ 60 până la 120 de grame pe metru pătrat, imprimată cu granulație a lemnului, textura de piatră, culoare solidă sau alt design. Stratul superior este rășina melaminică în sine, care saturează hârtia și formează o piele tare, lucioasă sau mată odată întărită. În multe plăci premium, o hârtie de suprapunere subțire saturată cu rășină suplimentară este plasată deasupra hârtiei de decor pentru a crește rezistența la abraziune.
Deoarece rășina de melamină este termorezistentă, se reticulează permanent sub căldură și presiune. Odată ce ciclul de presare se termină, suprafața nu se mai poate topi. De aceea, o placă melaminată tolerează ceștile de cafea fierbinți, cârpele umede de curățat și utilizarea normală a bucătăriei mult mai bine decât o folie termoplastică. De asemenea, o suprafață de melamină zgâriată nu poate fi pur și simplu șlefuită sau reparată la căldură; deteriorarea este permanentă, motiv pentru care calitatea suprafeței din fabrică contează atât de mult.
În limbajul industriei, același produs se numește PAL cu fața melamină, placă cu fața melamină sau placă laminată topită termic. Toți termenii se referă la aceeași idee fundamentală: o piele de hârtie decorativă, topită cu un miez pe bază de lemn printr-o presa la cald cu ciclu scurt, cu rășină melaminică care face lipirea și protecția.
Miezul decide cum funcționează placa
Substratul determină limitele mecanice ale panoului finit, comportamentul la umiditate, greutatea, calitatea prelucrarii și prețul. Suprafața face ca o placă să arate bine; miezul îl face să reziste. Când un proiect de mobilier sau interior eșuează, cauza este de obicei substratul, nu hârtia decorativă.
Plăci aglomerate (PAL)
Plăcile aglomerate sunt realizate prin amestecarea particulelor de lemn, a rumegușului și a adezivului, apoi apăsând covorașul la căldură. Este cel mai obișnuit substrat pentru plăcile de melamină, deoarece oferă cel mai bun echilibru între cost, planeitate și capacitate de fixare a șuruburilor pentru carcasele dulapurilor și rafturile. Principala sa slăbiciune este marginea: structura așchiei este vizibilă și absoarbe rapid umiditatea, astfel încât miezurile plăcilor de particule trebuie să fie marginite și au un efect slab în zonele umede, dacă nu sunt tratate în mod specific.
MDF (plăci de fibre de densitate medie)
MDF este produs prin spargerea lemnului în fibre fine, amestecându-le cu rășină și formând un panou dens și uniform. Suprafața este netedă și lipsită de goluri, ceea ce o face substratul preferat pentru panouri cu gofrare adâncă, finisaje vopsite sau orice aplicație în care calitatea marginilor contează. Prinderea șuruburilor este puternică, iar marginile prelucrate sunt suficient de curate pentru a fi dirijate și profilate fără defecte vizibile. Pentru plăcile de melamină 3D adânci, MDF oferă plăcii de presare o suprafață uniformă împotriva căreia să lucreze, astfel încât textura în relief să nu se telegrafieze prin substrat. ale lui YAKCO Substrat din placă melaminată MDF este un exemplu al acestei abordări, oferind o bază stabilă pentru suprafețele decorative din mobilier și panouri de perete interior.
 MDF personalizat - Furnizori Yakco, Fabrică - YAKCO New Materials (Jiangsu) Co., Ltd. YAKCO New Materials (Jiangsu) Co., Ltd este China Custom MDF - furnizori și fabrica Yakco, detalii: Vizualizare produs →
HMR MDF (MDF rezistent la umiditate ridicat)
MDF rezistent la umiditate este fabricat cu aditivi hidrofobi, de obicei emulsii de ceară sau lianți specializați, care reduc absorbția de apă. Este substratul specificat pentru fronturile de bucătărie, chiuvetele de baie și interioarele comerciale unde umiditatea fluctuează. Îmbunătățirea se măsoară în principal în umflarea grosimii: un MDF standard se poate umfla de câteva ori mai mult decât o placă HMR după expunerea la apă, care este cauza principală a marginilor eșuate în medii umede.
Placaj
Placaj is built from cross-laminated veneers, giving it high strength and dimensional stability. Melamine-faced plywood is heavier and more expensive than faced particleboard, but it resists impact and moisture better, and it holds fasteners reliably at the edges. It is usually reserved for furniture that will be moved or disassembled repeatedly, and for joinery in humid climates.
LSB și plăci pe bază de șuvițe
Placa laminată folosește fire de lemn orientate sau stratificate aleatoriu în loc de fibre fine sau particule. Plăcile pe bază de șuvițe oferă o bună stabilitate, emisii scăzute de formaldehidă atunci când sunt lipite cu adezivi moderni și o suprafață suficient de netedă pentru gofrare ușoară. Ele au devenit populare în industria mobilei ca un nucleu de mijloc care funcționează bine și poate fi produs cu niveluri de emisii foarte scăzute.
| Substratul | Structura | Densitatea tipică (kg/m³) | Comportamentul la umiditate | Cel mai potrivit pentru |
|---|---|---|---|---|
| Plăci aglomerate | Așchii de lemn și adeziv presați într-un covoraș | 620–700 | Absoarbe umezeala la margini; necesită etanșare | Carcase de cabinet, rafturi, mobilier interior |
| MDF | Fibre fine de lemn legate într-o placă densă | 680–800 | Moderat; se umflă dacă marginile sunt lăsate la vedere | Gofrare adâncă, profile prelucrate, suprafețe de înaltă calitate |
| HMR MDF | MDF cu aditivi hidrofobi | 700–800 | Absorbție scăzută de apă; rezistență ridicată la umflături | Bucatarii, bai, zone umede comerciale |
| Placaj | Furnir din lemn stratificat încrucișat | 550–700 | Stabilitate dimensională bună; umflare scăzută | Mobilier high-end, demontare frecventă, regiuni umede |
| LSB | Șuvițe de lemn stratificate sau orientate | 600–720 | bun; mai bun decât PAL, mai mic decât placaj | Mobilier care necesită emisii scăzute și planeitate stabilă |
Regula practică este simplă: potriviți miezul la mediu și la cererea de prelucrare. Un dulap uscat pentru dormitor poate folosi un miez bun din PAL. Un dulap de bucătărie lângă o chiuvetă ar trebui să folosească MDF HMR. Un panou de perete 3D cu textură profundă are nevoie de MDF sau de o placă de șuvițe fine pentru a reproduce cu exactitate modelul de presare. Apelarea corectă în această etapă previne majoritatea cererilor de garanție cu care se confruntă producătorii de mobilă mai târziu.
De la hârtie imprimată până la coala impregnată cu rășină
Caracterul vizibil al unei plăci melaminate este creat înainte ca placa în sine să existe. Hârtia de decor este imprimată într-o unitate separată, apoi impregnată cu rășină de melamină lichidă și uscată până la o umiditate reziduală controlată cu grijă. Această foaie pretratată, numită hârtie decor impregnată, este ceea ce ajunge la linia de presă gata pentru laminare.
Imprimarea designului
Hârtia decor începe ca o foaie de bază de hârtie alfa-celuloză de înaltă calitate, aleasă pentru porozitatea, uniformitatea și capacitatea sa de a absorbi rășina fără a deveni casantă. Designul este aplicat prin imprimare rotogravură, în care cilindrii gravați transferă cernelurile pe hârtie în repetări precise. Un design cu granulație a lemnului poate necesita mai multe stații de imprimare, fiecare adăugând un strat de culoare, pentru a crea adâncimea și contrastul care fac ca suprafața imprimată să arate ca stejar natural, nuc sau piatră.
Pentru produsele sincronizate, etapa de imprimare este planificată împreună cu etapa de presare. Designul imprimat este aliniat astfel încât un relief în relief specific, cum ar fi un bob de stejar sau o despicatură de rocă, se va alinia exact cu modelul vizual atunci când placa de presare este aplicată. Acesta este ceea ce face ca panourile sincronizate să pară uimitor de naturale; textura nu este un model care se repetă generic, ci un relief care urmează granulele imprimate linie cu linie.
Impregnare cu rășină melaminică
Instalațiile de impregnare funcționează continuu. Hârtia imprimată se desfășoară dintr-o bobină, trece printr-o baie de rășină melamină-formaldehidă lichidă și preia o cantitate controlată de rășină, de obicei 50 până la 65 la sută din greutatea finală a hârtiei. Rolele de dozare presează excesul astfel încât distribuția rășinii să fie uniformă pe lățime. Foaia saturată trece apoi printr-un cuptor vertical lung, unde aerul fierbinte evaporă apa și solvenții, lăsând rășina parțial întărită. În această etapă, numită etapa B, foaia este uscată la atingere, suficient de flexibilă pentru a fi manipulată și încă capabilă să se topească și să se reticuleze mai târziu în presă.
Pentru suprafețele de mare utilizare, o hârtie de suprapunere transparentă este laminată deasupra foii de decor în aceeași linie. Suprapunerea poartă o încărcătură și mai mare de rășină și devine stratul de uzură transparent care protejează designul imprimat de zgârieturi și abraziune. Plăcile fără o suprapunere adecvată vor prezenta zgârieturi vizibile și zgârieturi fine în uz comercial în câteva luni, în timp ce o suprapunere corect construită menține suprafața funcțională ani de zile.
Calitatea impregnării este unul dintre cei mai puțin vizibili, dar cei mai importanți factori în întregul proces. Dacă încărcarea cu rășină este prea mică, suprafața va fi poroasă și predispusă la pătare. Dacă uscarea este incompletă, foaia poate elibera bule de gaz în timpul presării și poate crea blistere albe. Dacă conținutul de umiditate după uscare este inconsecvent, panourile se pot înclina, telegraf sau delaminate. Un furnizor de renume tratează impregnarea ca pe o operație de precizie, deoarece presa nu poate fi la fel de bună ca și hârtia care intră în ea.
Cum este de fapt apăsată placa
Presa la cald cu ciclu scurt este locul în care un teanc de straturi separate devine o placă inseparabilă. Între plăcile de presare din oțel sunt încărcate un substrat condiționat, o coală de hârtie de decor impregnată pe față, o coală potrivită pe verso și suprapuneri opționale; presa se închide; căldura și presiunea fac ca rășina să se topească, să curgă și să se întărească; iar după mai puțin de un minut panoul părăsește presa ca un laminat finit.
Lay-up și regula echilibrului
Înainte de presare, fiecare parte a sandvișului trebuie să fie echilibrată. Furnizorii plasează hârtie de decor pe ambele fețe ale substratului, chiar și atunci când o singură față nu va fi văzută niciodată. Aceasta nu este o risipă; împiedică înclinarea panoului. O placă laminată doar pe o parte răspunde la schimbările de umiditate în mod asimetric și se va întinde spre partea umedă. Hârtia de pe verso nu trebuie să se potrivească estetic cu partea din față, dar trebuie să aibă proprietăți similare de rășină și umiditate pentru a menține panoul plat prin schimbările de umiditate.
Substratul în sine este condiționat înainte de presare. Conținutul său de umiditate este de obicei ajustat la 6 până la 10 procente, în funcție de tipul de miez, deoarece un substrat prea uscat absoarbe rășina prea repede și produce o suprafață înfometată, în timp ce un substrat prea umed eliberează abur în timpul presării și formează bule. Acest pas de condiționare este ușor de trecut cu vederea și greu de corectat ulterior, motiv pentru care producătorii mari mențin săli de condiționare dedicate sau cumpără de la mori de substrat care garantează un conținut stabil de umiditate.
Întărire la temperatură, presiune și rășină
Presele cu ciclu scurt funcționează la temperaturi cuprinse între 180 și 220 de grade Celsius, cu presiuni specifice între 20 și 35 de kilograme pe centimetru pătrat, iar timpi de ciclu variind de la 20 la 60 de secunde în funcție de grosimea panoului și de adâncimea texturii. În aceste condiții, rășina de melamină din foaia de decor se înmoaie și se topește la aproximativ 120 până la 150 de grade Celsius, curge în micro-porozitatea suprafeței substratului și apoi se întărește prin reticulare în forma sa finală termorigidă. Legătura care rezultă este atât chimică, din afinitatea rășinii față de lemn, cât și mecanică, din rășina care pătrunde în porii substratului.
Uniformitatea presiunii este critică. Plăcile de presare din oțel trebuie să fie perfect plane și paralele, cu o toleranță măsurată în fracțiuni de milimetru pe toată lățimea plăcii. Orice punct înalt sau jos din presă devine o variație vizibilă a luciului, o legătură slabă sau un risc de delaminare pe panoul finit. Acesta este unul dintre motivele pentru care companiile care oferă embosare 3D profundă, cum ar fi YAKCO cu ea Panou de perete 3D din lemn de stejar sincronizat , investește mult în prese de înaltă precizie și plăci de oțel structurat; presiunea uniformă este fundamentul unei texturi fidele.
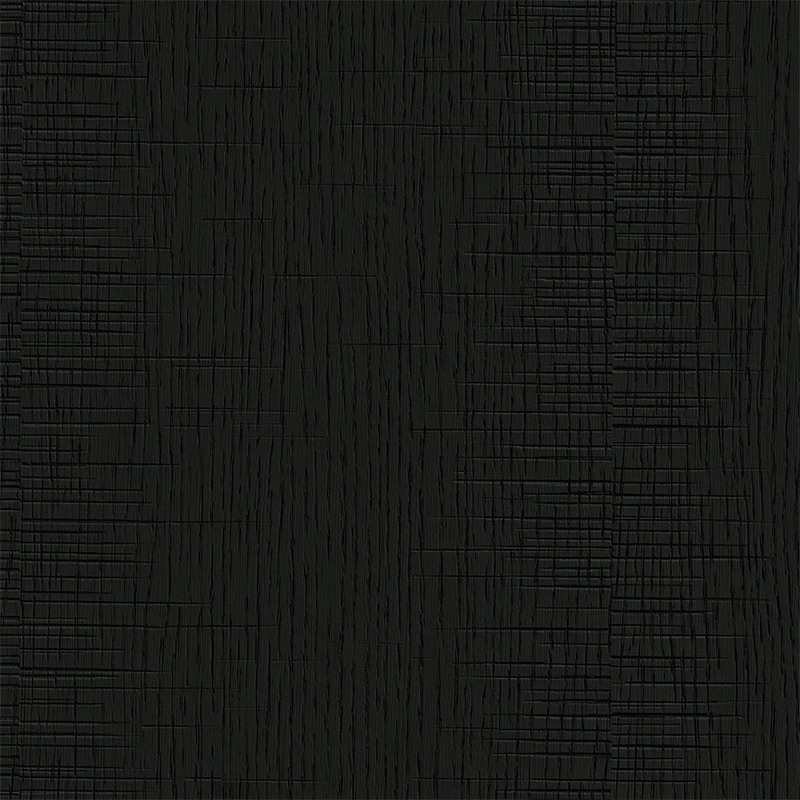 Stejar sincronizat personalizat TS01 cu textura de tăiere - Furnizori de naturi, fabrică - YAKCO New Materials (Jiangsu) Co., Ltd este China Custom TS01 Stejar sincronizat cu textura de tăiere - Furnizori naturali și fabrică, detalii... Vizualizare produs →
embosare profundă 3D
Plăcile de melamină 3D adânci sunt produse pe același principiu cu ciclu scurt, dar placa de presare poartă o textură în relief care este presată în suprafață în timp ce rășina se întărește. Textura poate fi o granulație naturală a lemnului, o bob de piele, o despicatură în stâncă sau un model geometric. Substratul trebuie să fie suficient de fin și dens pentru a accepta relieful fără să se prăbușească, motiv pentru care MDF și plăcile fine sunt miezurile preferate pentru această categorie. Parametrii presei sunt ajustați pentru aceste produse: presiunea este adesea mai mare pentru a împinge textura în profunzime, timpul ciclului poate fi mai lung pentru a permite rășinii să curgă în relief fără să se subțieze, iar placa trebuie păstrată curată, astfel încât reziduurile de rășină să nu creeze defecte în suprafața modelată.
Rezultatul este o suprafață care nu arată doar ca lemnul sau piatra, ci se simte ca așa. Gofrarea profundă sincronizată este tehnologia din spatele modelelor tactile din lemn, țesătură, piele și rocă, obișnuite acum în panourile de perete interior premium și fronturile de mobilier. Același proces, rulat cu diferite plăci și modele de hârtie, produce o gamă largă de panouri decorative 3D pe care arhitecții și producătorii de mobilier le folosesc pentru a adăuga adâncime și aderență suprafețelor altfel plane.
Răcire, tundere și control al calității
Fabricarea unei plăci melaminate nu se termină când se deschide presa. Panoul este încă fierbinte, rășina încă se întărește până la rezistența sa finală, iar marginile sunt aspre de la ciclul de presare. Răcirea, stivuirea, condiționarea și inspecția finală sunt cele care transformă o placă acceptabilă într-una care poate fi expediată cu încredere la o fabrică de mobilă sau un șantier de construcții.
Imediat după apăsare, panourile fierbinți se mută într-un răcitor cu stea, unde se răcesc într-o secvență controlată pentru a preveni deformarea și stresul intern. Plăcile sunt apoi stivuite în loturi și condiționate timp de cel puțin 24 până la 48 de ore, astfel încât umiditatea internă și temperatura să se poată egaliza. Urmează tăierea: marginile aspre sunt tăiate la lățimea și lungimea exactă, iar panoul este verificat pentru performanță, defecte de suprafață, uniformitatea luciului și fidelitatea texturii în relief.
Controlul calității într-o fabrică serioasă de placi melaminate include teste fizice, nu doar inspecție vizuală. Testul de rezistență internă măsoară cât de bine ține substratul împreună; un rezultat scăzut înseamnă că placa se va ciobi la margini și va pierde șuruburi. Testul de umflare a grosimii de 2 ore măsoară cât de mult se extinde placa după expunerea la apă și este cel mai clar indicator al rezistenței la umiditate. Testele de suprafață, inclusiv rezistența la abraziune și rezistența la zgârieturi, determină cât de mult va arăta acceptabil stratul decorativ în utilizarea zilnică. Testele de emisie de formaldehidă sunt efectuate în conformitate cu standardele convenite, iar rezultatele determină ce clasă de emisii poate revendica consiliul.
| Proprietate | Valoarea țintă tipică | De ce contează |
|---|---|---|
| Legătura internă | 0,35–0,45 MPa sau mai mare | Previne așchierea marginilor, smulgerea șuruburilor și delaminarea în timpul prelucrării |
| 2 ore de umflare grosime | 8% sau mai puțin pentru standard, sub 5% pentru HMR | Arată cum se va comporta marginea în apropierea umezelii |
| Emisia de formaldehidă | E1 ≤0,124 mg/m³, E0 ≤0,050 mg/m³, ENF ≤0,025 mg/m³ | Determină potrivirea calității aerului din interior, în special pentru dormitoare și spații pentru copii |
| Rezistenta la abraziune | Depinde de suprapunerea și încărcarea cu rășină | Prezice modul în care suprafața va îmbătrâni sub contactul zilnic |
Defectele obișnuite surprinse în această etapă includ vezicule cauzate de umiditate în substrat, pete vizibile de rășină sau „ochi de pește” de pe plăcile de presare murdare, telegrafarea unde suprafața substratului se vede prin hârtia de decor și delaminarea marginilor în cazul în care legătura de rășină a eșuat. Într-o fabrică bine condusă, aceste defecte sunt surprinse înainte de expediere, iar panourile sunt deviate sau reprocesate. Într-o fabrică prost funcționată, acestea ajung la client și apar ca plângeri luni mai târziu, motiv pentru care un cumpărător ar trebui să ceară întotdeauna datele de testare ale producătorului înainte de a se angaja la o comandă de container.
Detalii de fabricație care separă un panou premium
Trei detalii separă o placă care arată acceptabil într-o fotografie de o placă care funcționează fiabil într-o linie de producție și își păstrează aspectul timp de un deceniu. Acestea sunt încărcarea și suprapunerea cu rășină, integritatea substratului și disciplina operației de presare.
Încărcarea cu rășină este locul în care reducerea costurilor este cea mai tentantă și cea mai dăunătoare. O placă cu conținut scăzut de rășină se simte aspră, absoarbe amprentele digitale și grăsimea de bucătărie, se tocește rapid și poate afișa pete albe acolo unde hârtia de decor nu a fost complet saturată. O placă premium conține suficientă rășină pentru a sigila complet hârtia și suficientă suprapunere pentru a proteja designul imprimat. La compararea cotațiilor, cea mai ieftină placă este de foarte multe ori cea cu peliculă de rășină cea mai subțire, iar diferența devine vizibilă în primul an de utilizare.
Integritatea substratului este al doilea factor de diferențiere. Un miez dens, bine lipit, ține șuruburile ferm, mașinează curat și rezistă la umiditate. Un miez slab, dimpotrivă, se poate prăbuși ușor sub embosare 3D profundă, producând o textură care arată ascuțită la plantă, dar se aplatizează sau se sfărâmă la margini în timpul transportului și instalării. Furnizorii care își controlează calitatea substratului, printr-o selecție atentă a materiilor prime și teste interne, pot presa texturi mai adânci și pot tăia panourile finite mai fiabil. Acesta este motivul pentru care un producător precum YAKCO, care oferă un Panou de perete 3D cu model rock Alături de plăcile plate standard, tratează specificațiile substratului ca parte a produsului decorativ în sine, mai degrabă decât ca o intrare de marfă.
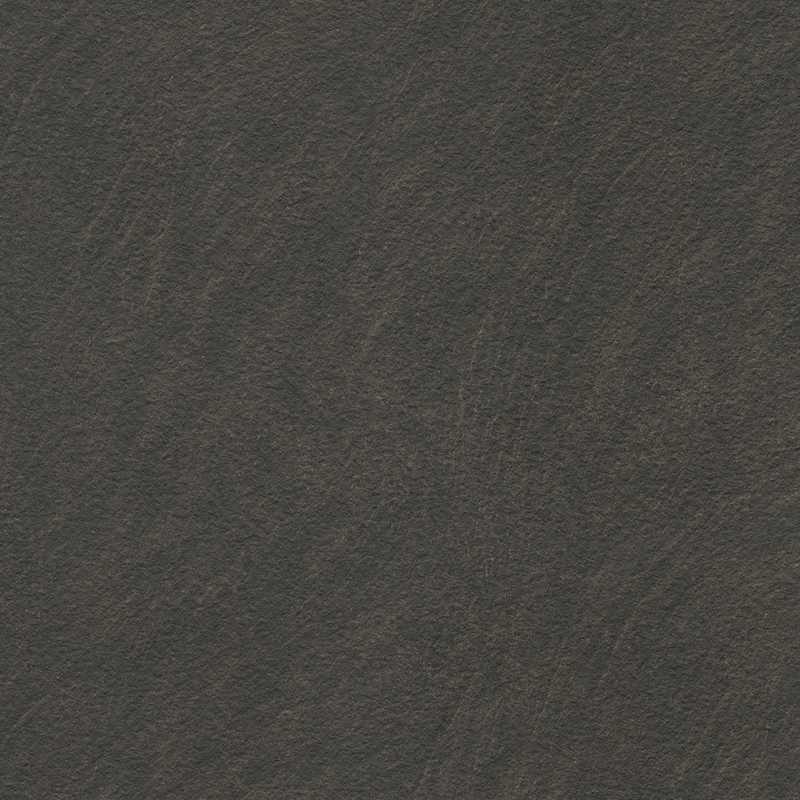
 Panou personalizat de piatră SZ06 - Furnizori de lux ușor, Fabrică - Materiale noi YAKCO YAKCO New Materials (Jiangsu) Co., Ltd este China Custom SZ06 Stone Panel - Furnizori și fabrici de lux ușor, detalii: Ce este SZ06 Stone ... Vizualizare produs →
În fine, presa în sine trebuie să fie disciplinată. Plăcile din oțel structurat se uzează odată cu folosirea, iar texturile cele mai profunde sunt cele mai sensibile la uzura plăcii, deoarece fiecare zgârietură din placă devine un semn permanent pe fiecare panou pe care îl apasă. Curățenia, stabilitatea temperaturii și timpii de ciclu consecvenți nu sunt opționale. Producția cu emisii scăzute depinde și de aceeași disciplină: atunci când substraturile sunt lipite cu MDI sau alți adezivi cu conținut scăzut de formaldehidă, așa cum descrie YAKCO în abordarea de producție, clasa de formaldehidă a plăcii finite este determinată parțial de adezivul din miez și parțial de controlul realizat în timpul etapei de presare a melaminei.
Ce să întrebați un furnizor înainte de a cumpăra
Cumpărarea plăcilor melaminate este o achiziție tehnică, iar cea mai rapidă modalitate de a evita greșelile costisitoare este să pui întrebări precise despre procesul de fabricație. Un furnizor care poate răspunde clar și poate oferi date de testare este de obicei un furnizor care controlează procesul. Un furnizor care vorbește doar despre designul suprafeței și prețul este de obicei un comerciant, mai degrabă decât un producător.
Când evaluați un furnizor de placă melaminată, începeți cu următoarele puncte:
- Ce substrat este utilizat, care este densitatea acestuia și unde este produs?
- Care este toleranța la grosimea panoului finit și cum este controlată performanța după tăiere?
- Ce clasă de emisii de formaldehidă îndeplinește placa și puteți furniza un raport de testare recent pentru lotul de producție specific?
- Se aplică hârtie de decor pe ambele fețe și care este încărcarea de rășină pe foaia decorativă și pe suprapunere?
- Fabrica operează prese cu ciclu scurt cu plăci de oțel structurate pentru gofrare 3D profundă și poate presa texturi sincronizate unde relieful se potrivește cu granulația imprimată?
- Ce etanșare a marginilor recomandați pentru aplicația dorită și ce date aveți despre umflarea cu grosimea de 2 ore pentru zonele umede?
- Ce valori fizice de testare (aderență internă, abraziune, rezistență la zgârieturi) sunt garantate pentru produsul pe care îl citați?
Dacă aplicația dvs. sunt panouri de perete pentru o renovare interioară sau producție de mobilier cu margini direcționate, răspunsurile la aceste întrebări contează chiar mai mult decât designul vizual al plăcii. Practica noastră linii directoare pentru alegerea panourilor decorative aprofundați în potrivirea calităților produselor cu cerințele proiectului. Dacă doriți să vedeți filozofia de fabricație din spatele suprafețelor melaminate adânci în relief, sectiunea tehnologie descrie abordarea de producție care face posibile astfel de texturi.
Fiecare placă melaminată pe care o specificați, indiferent de marcă, trece prin aceeași secvență esențială: se prepară un miez pe bază de lemn, se imprimă hârtie decorativă și se impregnează cu rășină melaminică, straturile sunt asamblate într-un teanc echilibrat, iar o presă la cald cu ciclu scurt le topește pentru totdeauna sub căldură și presiune. Restul este o chestiune de cât de atent este executat fiecare pas.
Pentru designerii de interior și producătorii de mobilă, lecția practică este următoarea: priviți dincolo de designul suprafeței și întrebați despre proces. Adâncimea unei texturi 3D, planeitatea unui panou mare, comportamentul unei margini lângă chiuvetă și clasa de formaldehidă imprimată pe certificat sunt toate decise de alegerile de fabricație care au avut loc cu câteva zile înainte ca comanda dumneavoastră să fie presată. Alegeți un furnizor care înțelege aceste alegeri, iar consiliul va funcționa exact așa cum au promis mostrele.